Forge : une analyse complète des avantages, des caractéristiques et des processus
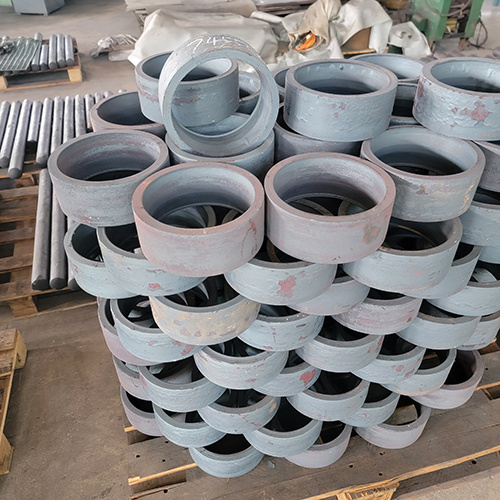
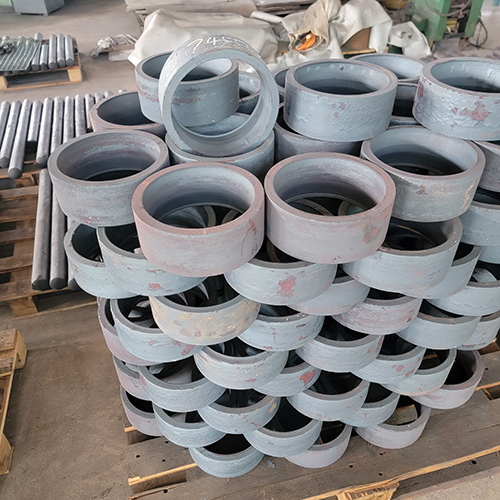
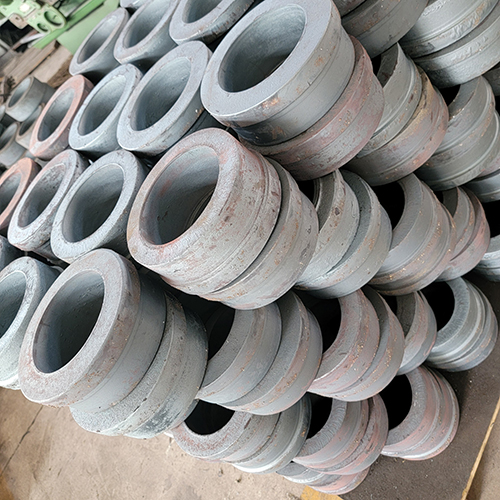
Le forgeage est une technologie de base pour le travail du plastique dans les domaines de la fabrication mécanique et de la métallurgie. Son principe de base consiste à appliquer une force externe aux billettes métalliques à l'aide d'équipements tels que des marteaux de forgeage et des presses, les faisant subir une déformation plastique à haute température (forgeage à chaud) ou à température ambiante (forgeage à froid), obtenant ainsi des pièces ou des ébauches qui répondent aux exigences de forme, de taille et de propriétés mécaniques. Comparé aux méthodes de traitement telles que le moulage et le découpage, le forgeage se caractérise par « l'optimisation de la structure interne des métaux et l'amélioration des propriétés mécaniques des composants » et est largement utilisé dans la fabrication d'équipements haut de gamme. Vous trouverez ci-dessous une explication détaillée en trois dimensions : avantages, caractéristiques et processus.
I. Principaux avantages du forgeage
En modifiant la structure interne et la forme des billettes métalliques par une force externe, les avantages du forgeage se concentrent sur les propriétés mécaniques, l'utilisation des matériaux et l'adaptabilité aux scénarios d'application :
1. Propriétés mécaniques des métaux considérablement améliorées avec une fiabilité élevée des composants
Structure interne optimisée : pendant le processus de forgeage, les défauts tels que la porosité de la coulée, les trous de gaz et les cavités de retrait dans la billette métallique sont compactés. Les grains sont raffinés et forment des « lignes d'écoulement fibreuses » (lignes d'écoulement de métal) le long de la direction de contrainte, augmentant ainsi les propriétés mécaniques clés telles que la résistance à la traction, la limite d'élasticité et la résistance aux chocs du composant de 30 à 50 % par rapport aux pièces moulées.
Adaptation aux conditions de travail extrêmes : les composants forgés ont une excellente résistance à la fatigue et aux chocs, et peuvent résister à des environnements difficiles tels que des charges alternées à long terme, des pressions élevées et des températures élevées. Il s'agit du « procédé privilégié pour les composants porteurs de base » dans les équipements haut de gamme tels que l'aérospatiale (disques de turbine de moteur), le transport ferroviaire (essieux de roues) et les machines de construction (vilebrequins).
2. Utilisation élevée des matériaux avec des coûts de production contrôlables
Réduction des déchets de matériaux : le forgeage des composants par « déformation plastique » sans enlever une grande quantité de matériau en excès. Le taux d'utilisation du matériau peut atteindre 70 à 95 % (le forgeage de précision dépasse même 90 %), ce qui est bien supérieur à celui du traitement de découpe (généralement seulement 30 à 50 %).
Coûts de traitement ultérieurs réduits : des processus tels que le matriçage et le forgeage de précision peuvent produire directement des ébauches de « forme presque nette » proches de la taille du produit fini, réduisant considérablement la charge de travail des processus de découpe ultérieurs tels que le tournage et le fraisage, particulièrement adaptés au contrôle des coûts dans les scénarios de production de masse.
3. Large adaptabilité des matériaux et forte flexibilité des processus
Compatibilité des matériaux : il peut traiter presque tous les matériaux métalliques forgeables, y compris l'acier au carbone, l'acier allié, l'alliage d'aluminium, l'alliage de titane, l'alliage de cuivre, etc. Parmi eux, l'optimisation des performances des « matériaux difficiles à traiter » tels que l'acier allié à haute résistance et le superalliage repose davantage sur les processus de forgeage.
Compatibilité des produits : depuis les petites pièces de précision (telles que les ébauches et les boulons d'engrenages) jusqu'aux gros composants robustes (tels que les roues de turbine hydroélectrique de 10 000 tonnes et les têtes de cuves sous pression d'énergie nucléaire), et depuis les arbres simples jusqu'aux pièces complexes de forme spéciale (telles que les pales de moteurs d'avion), tout peut être formé par forgeage.
4. Bonne stabilité dimensionnelle des composants et cohérence de haute qualité
La déformation des billettes métalliques lors du forgeage est strictement contrôlée par les matrices (matriçage) ou les paramètres des équipements (forgeage à ciel ouvert). En particulier, la tolérance dimensionnelle des pièces forgées peut être contrôlée de manière stable entre IT12 et IT10, et la rugosité de surface atteint Ra6,3 à Ra12,5μm. Lors de la production en série, les propriétés mécaniques et la précision dimensionnelle des composants présentent de petites fluctuations et la cohérence de la qualité est meilleure que celle des pièces moulées.
II. Principales caractéristiques du forgeage
Les caractéristiques techniques du forgeage sont déterminées par la logique fondamentale de « déformation plastique du métal + chargement par force externe + contrôle de la température », avec une identification distincte du processus :
1. Centré sur la « déformation plastique solide » et dépendant des caractéristiques du flux métallique
L'essence du forgeage est d'utiliser la « plasticité » des métaux à une certaine température (la capacité de subir une déformation permanente sans se briser sous l'effet d'une force extérieure). La forme est modifiée par le glissement des atomes à l’intérieur de la billette et la réorganisation des grains. L'ensemble du processus ne subit pas de changement de phase de « liquide à solide », conservant ainsi la compacité inhérente du métal.
2. La température comme paramètre de contrôle clé, classée en « Forgeage à chaud », « Forgeage à froid » et « Forgeage à chaud »
Forgeage à chaud : la billette est chauffée au-dessus de la « température de recristallisation » (par exemple, 1 000 à 1 250 ℃ pour l'acier au carbone, 350 à 500 ℃ pour l'alliage d'aluminium). À l'heure actuelle, le métal présente une plasticité élevée et une faible résistance à la déformation, adaptées à la formation de composants volumineux et complexes, mais le tartre d'oxyde doit être éliminé par la suite.
Forgeage à froid : La billette est forgée à température ambiante. Le métal a une résistance élevée à la déformation mais une haute précision (tolérance IT9-IT7) et une surface lisse (Ra1,6-Ra3,2μm). Aucun chauffage ni nettoyage du tartre d'oxyde n'est requis, adapté aux petites pièces de précision (telles que les boulons et les engrenages).
Forgeage à chaud : la billette est chauffée entre « la température ambiante et la température de recristallisation » (par exemple, 600-800℃ pour l'acier au carbone). Il combine la faible résistance à la déformation du forgeage à chaud et la haute précision du forgeage à froid, et constitue un procédé efficace développé ces dernières années.
3. La méthode de chargement par force externe détermine le type de processus avec une forte dépendance à l'équipement
Le chargement par force externe du forgeage repose sur un équipement spécialisé, et différentes méthodes de chargement correspondent à différents processus : les marteaux de forge obtiennent une déformation rapide grâce à une « charge d'impact » (convient au forgeage à matrice ouverte et au forgeage à petites matrices) ; Les presses appliquent un chargement lent grâce à une « pression statique » (convient au forgeage de grandes dimensions et au forgeage de précision) ; Les machines de forgeage à rouleaux réalisent le formage de pièces d'arbres longues par « déformation par roulement » (telles que les rails et les arbres en acier). Le tonnage et la précision de l'équipement déterminent directement la taille et la qualité maximales des pièces forgées.
4. « Lignes d'écoulement fibreuses » évidentes dans les produits finis présentant des propriétés mécaniques anisotropes
Les lignes d'écoulement fibreuses métalliques formées par forgeage sont réparties le long de la forme du composant (par exemple, les lignes d'écoulement fibreuses du vilebrequin se courbent avec la forme de la manivelle). Les propriétés mécaniques (résistance à la traction, résistance aux chocs) du composant dans le sens de l'écoulement sont bien supérieures à celles dans le sens transversal de l'écoulement. Cette « anisotropie » est l’une des caractéristiques fondamentales des pièces forgées supérieures aux pièces moulées et un facteur clé à prendre en compte lors de la conception.
III. Liens clés entre les processus et classification du forgeage
Les processus de forgeage doivent être formulés en fonction des propriétés des matériaux, des exigences du produit et des capacités de l'équipement, comprenant principalement quatre liens : « préparation des billettes - chauffage - déformation - traitement ultérieur ». Les classifications spécifiques sont les suivantes :
(I) Liens avec les processus de base
1. Préparation préliminaire : poser les bases du formage
Sélection et préparation des billettes : Sélectionnez les billettes telles que l'acier rond et l'acier carré en fonction de la taille du produit fini. Coupez la billette par sciage, cisaillement, etc., pour garantir que l'erreur de poids de la billette est ≤ 5 % (pour éviter un formage insuffisant ou un gaspillage de matériau) ; Un « recuit sphéroïdisant » est nécessaire pour le forgeage à froid des billettes (pour réduire la dureté et améliorer la plasticité).
Chauffage : Les billettes forgées à chaud doivent être chauffées à la température cible dans des fours de chauffage (fours à résistance, fours à gaz). Contrôlez strictement la vitesse de chauffage (pour éviter la fissuration des billettes) et le temps de maintien (pour assurer une température interne uniforme) pour éviter la surchauffe (grains grossiers) ou la brûlure (oxydation grave de la surface).
2. Déformation du noyau : obtention du contrôle de la forme et des performances
Forgeage : placez la billette chauffée dans une matrice de forgeage ou un équipement de forgeage et obtenez une déformation par chargement unique ou multiple ; le forgeage à matrice ouverte repose sur les opérations des travailleurs pour former la billette sur l'enclume (convient aux petits lots d'une seule pièce et aux grandes pièces) ; Le matriçage force la billette à se former à travers la cavité des matrices supérieure et inférieure (convient aux lots moyens et aux pièces complexes) ; Le forgeage de précision nécessite des matrices et des presses de haute précision pour obtenir directement des produits finis de forme presque nette.
Démoulage et détourage : après le formage, le matriçage est retiré et le "flash" (l'excès de métal débordant de la cavité lors de la déformation) est éliminé à travers une matrice de détourage ; Une « lubrification avec agent de démoulage » est requise pour les pièces forgées à froid (afin de réduire l'usure des matrices et les rayures des billettes).
3. Traitement ultérieur : optimisation des performances et de la précision
Traitement thermique : effectuer un traitement thermique tel que la normalisation (affinement du grain), la trempe et le revenu (amélioration de la résistance et de la ténacité) et la trempe-revenu (obtention d'une dureté élevée) selon les exigences pour éliminer les contraintes de forgeage et contrôler les propriétés mécaniques.
Nettoyage et finition : Nettoyer la surface par grenaillage (élimination du tartre d'oxyde et amélioration de la dureté de la surface), décapage (nettoyage de la couche d'oxyde résiduelle), etc. ; Effectuez des traitements ultérieurs tels que le meulage et le fraisage sur des pièces de précision pour garantir la précision dimensionnelle finale.
Inspection qualité : Assurer la qualification du produit grâce à l'inspection de l'apparence (fissures de surface, résidus de bavure), à la mesure dimensionnelle (pieds à coulisse, micromètres), aux tests non destructifs (tests par ultrasons pour les défauts internes) et aux tests de propriétés mécaniques (essais de traction, d'impact).
(II) Processus de forgeage spéciaux
Forgeage de poudre : la poudre métallique est pressée en billettes, puis frittée et forgée. Il combine les avantages de la métallurgie des poudres et du forgeage, adapté aux petites pièces à haute résistance et aux formes complexes (telles que les engrenages et les manchons de roulement).
Forgeage isotherme : formé dans une matrice à température constante, adapté aux "matériaux difficiles à déformer" tels que les alliages et superalliages de titane. Il peut réduire la résistance à la déformation et garantir la précision du formage (comme les disques de turbine de moteurs d'avion).
Forgeage sous matrice liquide : le métal liquide est injecté dans la matrice et immédiatement mis sous pression. Il combine les avantages du moulage (formes complexes) et du forgeage (structure dense), adapté aux composants en alliage d'aluminium et en alliage de magnésium (tels que les moyeux de roues automobiles).


 Dalian Redmay bearing import & Export Co., Ltd.







 Contacter Maintenant